金属3Dプリンターの価格と実力は?方式別の違いや強度を現場目線で暴く
試作の域を脱し、航空宇宙や医療、モビリティ分野の最終製品ラインへ次々と組み込まれている金属積層造形。設計自由度の高さがもてはやされる一方で、導入現場からは「数千万円から数億円という莫大な投資に見合うのか」「切削加工や鍛造と比べて強度は本当に信頼できるのか」といった現実的な疑問が突きつけられています。
製造業のサプライチェーンが激動するなか、設備選定を誤れば数千万円規模の損失や稼働停止のリスクを背負うことになりかねません。装置の導入相場から主要な造形方式の違い、カタログスペックには載らないデメリット、受託加工を活用したリスクヘッジまで、現場の一次情報を基にその実態を徹底解剖します。
📌 【この記事の重要ポイントまとめ】
- 要点1:本体価格は数百万円のエントリー機から3億円超の量産機まで幅広く、周辺設備と後工程でさらに数千万円が必要。
- 要点2:パウダーベッド、指向性エネルギー堆積法、バインダージェットの3大方式で、狙える精度・強度・生産速度が根本から異なる。
- 要点3:後加工の工数や金属粉末の管理リスクを甘く見ると失敗するため、初期フェーズでは受託加工による検証が不可欠。
【価格のリアル】金属3Dプリンターの導入費用はいくらか?本体と周辺設備の総額
金属3Dプリンター価格をリサーチする際、多くの担当者が最初に直面するのが価格帯の極端な二極化です。オフィス環境にも設置可能な樹脂フィラメントベースの小型機であれば約800万円〜2,500万円で導入可能ですが、航空宇宙や自動車部品の生産に耐えうる産業用レーザー機となると8,000万円〜3億円超に跳ね上がります。
しかし、製造現場で本当に頭を抱えるのは「本体価格以外の付帯コスト」です。金属粉末を扱う設備では、防爆仕様の換気・空調設備、アルゴンや窒素を供給する不活性ガス配管、未反応粉末を安全に回収・ふるい分けするリサイクルステーションの設置が義務付けられます。これら周辺インフラだけで1,500万〜3,000万円の追加出費が珍しくありません。
さらに見落とされがちなのが、造形後の熱処理炉やベースプレートから造形物を切り離すワイヤー放電加工機、サポート除去用の切削工作機械です。本体だけを購入しても最終部品は完成せず、フルセットの生産セルを構築すれば最低でも1億5,000万円規模の予算計画が必要になるのが現場の実情です。
【主要3大方式を徹底比較】パウダーベッド・DED・バインダージェットの特性
金属3Dプリンター方式は、熱源や結合手段によって適した用途が明確に分かれます。自社が求める部品形状や生産数量を見誤ったまま方式を選定すると、導入後に稼働率が上がらず休眠設備と化す危険性があります。
現在、産業界の主力となっているのはパウダーベッド方式(PBF:Powder Bed Fusion)です。敷き詰めた金属粉末にレーザーや電子ビームを照射して溶融結合させる技術で、緻密で複雑な流路構造やラティス構造の造形において右に出るものはありません。特にインプラントやロケットエンジン部品におけるチタン合金造形では業界標準の地位を確立しています。
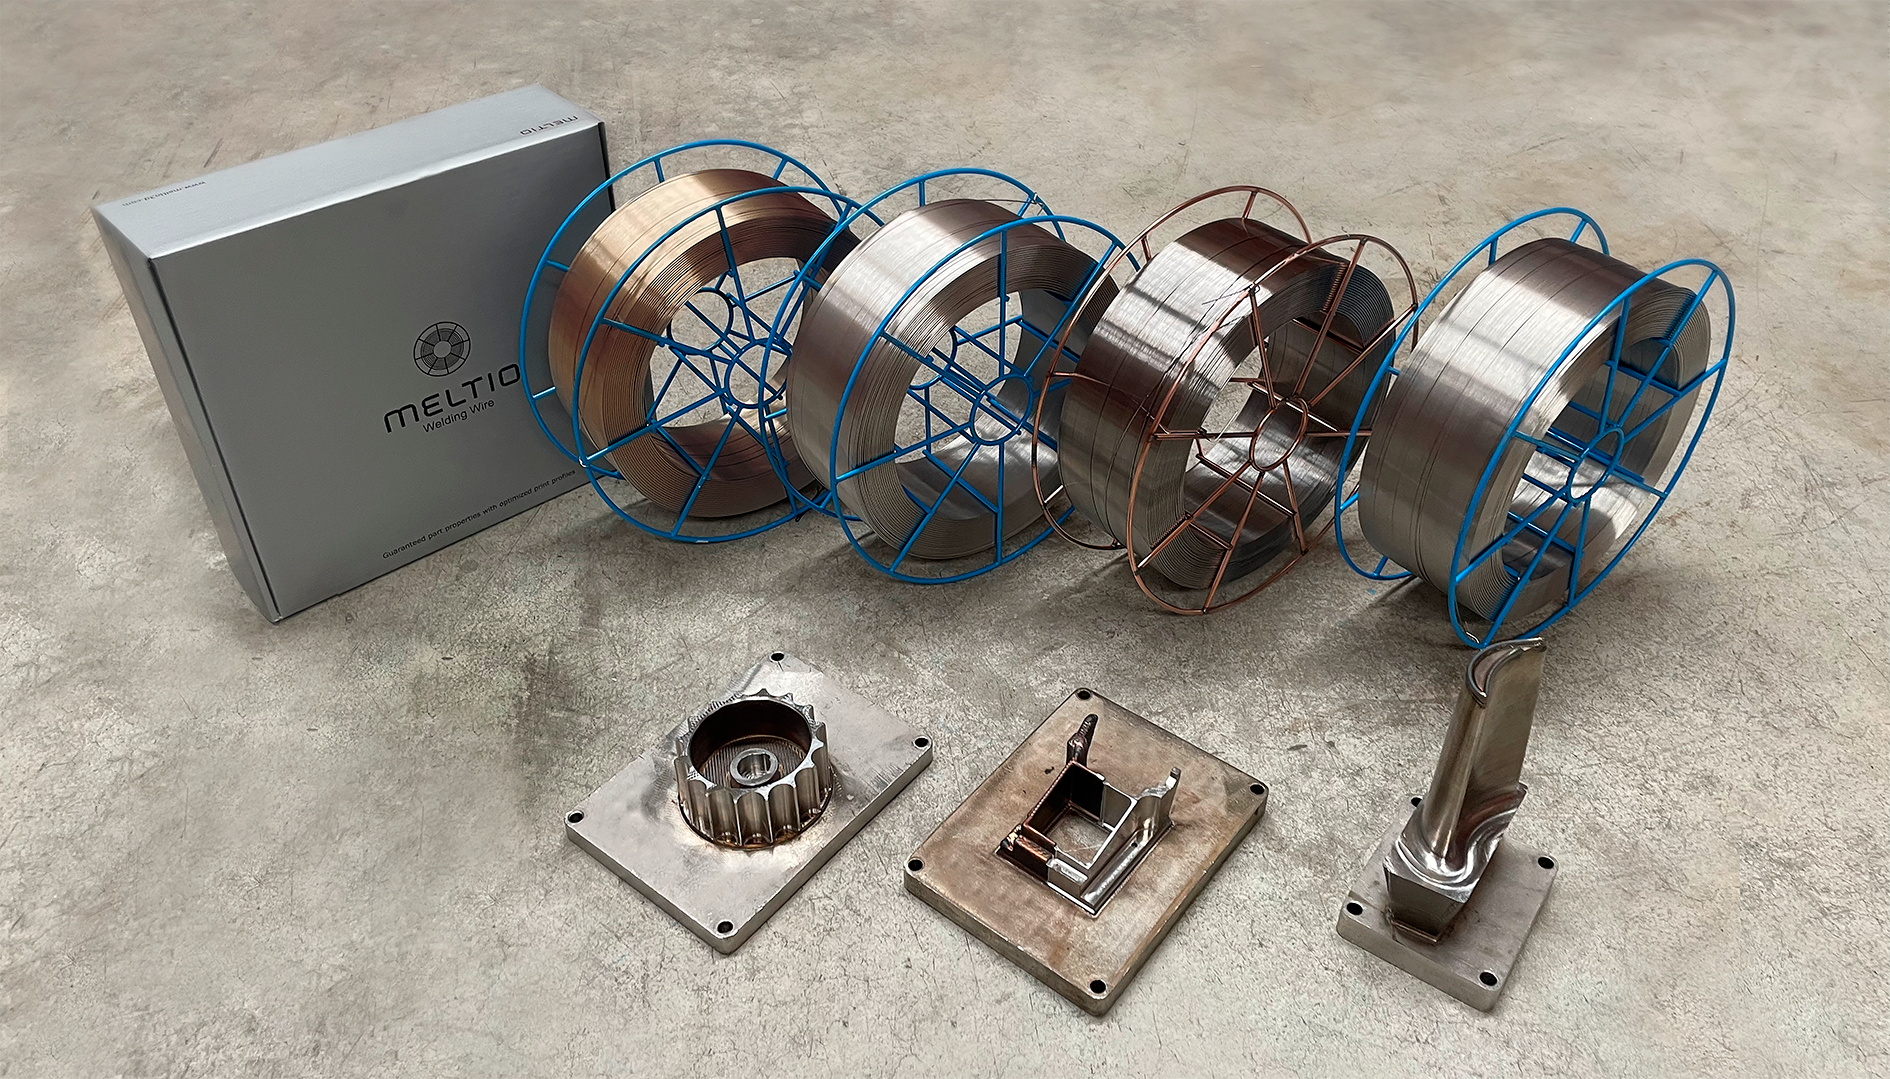
対して、ノズルから金属粉末やワイヤーを吐出しながらレーザーを当てて肉盛りしていくのが指向性エネルギー堆積法(DED:Directed Energy Deposition)です。造形スピードが速く大型部品の一体成形に向くほか、摩耗したタービンブレードや金型の補修・肉盛り再生という独自の強みを持っています。
そして近年、量産フェーズの切り札としてシェアを広げているのがバインダージェット方式(BJT:Binder Jetting)です。金属粉末に液体の結合剤(バインダー)を選択的に噴射してグリーン体を作り、別体の炉で脱脂・焼結します。レーザー溶融に比べて圧倒的な高速造形が可能で、自動車の量産部品や小型精密機械のコスト破壊を牽引しています。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| パウダーベッド方式(PBF) | 寸法精度:±0.05〜0.1mm 相対密度:99.7%以上 | 本体価格:8,000万〜2.5億円 造形速度:10〜100cc/h | 複雑・高機能部品に最適。医療や航空宇宙で必須だが速度とサイズに制約あり。 |
| 指向性エネルギー堆積法(DED) | 造形サイズ:1〜3m超対応 積層ピッチ:0.5〜2.0mm | 本体価格:1億〜3億円 造形速度:300〜1,500cc/h | 大型構造物や金型補修の独壇場。表面が粗いため全切削の後加工が前提。 |
| バインダージェット方式(BJT) | 焼結時収縮率:約15〜20% 量産性:PBFの5〜10倍速 | 本体価格:5,000万〜1.8億円 造形速度:1,000〜3,000cc/h | 中〜量産品の本命。熱変形リスクが少なく安価だが、焼結収縮の設計補正ノウハウが命。 |
| 専用金属粉末材料コスト | SUS316L:1万〜2万円/kg Ti-6Al-4V:5万〜10万円/kg | 汎用棒材・板材の約5〜10倍 | 材料費が高いため、リサイクル率の向上とトポロジー最適化による軽量化設計が必須。 |
【強度の真相】切削や鍛造に匹敵するのか?密度99.9%と熱処理の壁
工作機械メーカーや設計開発部門から最も厳しく問われるのが金属3Dプリンター強度です。「積層のすき間に鬆(ス)が入って割れるのではないか」「引っ張り強度は鍛造材に及ばないのではないか」という懸念は、初期の装置を知る技術者ほど根強く残っています。
現在のPBF方式で適切にパラメータ制御されたチタン合金造形(Ti-6Al-4Vなど)やインコネル材の造形品は、相対密度99.8〜99.9%を達成しています。静的強度(引張強度や耐力)に関しては、すでに一般的な鋳造材を大きく上回り、圧延材や鍛造材と同等以上の数値を叩き出します。
ただし、疲労強度を担保するためには造形後のHIP処理(熱間等方加圧加工)がほぼ必須です。高温高圧環境下で内部の微小ボイド(空孔)を完全に圧着・消滅させることで、航空エンジンの回転体や生体骨代替インプラントといった過酷な条件下でも破壊しない強靭性を獲得できます。
もう一つの注意点は「異方性」です。積層方向(Z軸)と積層面内(XY軸)では結晶粒の配向や熱履歴が異なるため、わずかな引張強度の差異が生じます。設計段階で応力集中方向を考慮したビルドレイアウトを組むことが、カタログ値通りの強度を引き出す決定打となります。
【実態検証】知られざるデメリットと製造現場を悩ませる3つの盲点
展示会やカタログの華やかなPRだけを見て導入を決断した企業が、搬入後に「こんなはずではなかった」と頭を抱えるケースが後を絶ちません。現場取材で浮き彫りになった金属3Dプリンターデメリットの本質は、ハードウェアの性能ではなく運用環境の過酷さにあります。
1. 過酷を極めるサポート材除去と後加工の手間
PBF方式では、造形中の自重による崩れを防ぎ、急激な熱歪みを逃がすための「サポート構造」が不可欠です。しかし、金属粉末が溶融して結合したサポートは、製品部と同じ金属の塊です。ラジオペンチで簡単に折れる樹脂3Dプリンターとは異なり、ワイヤー放電加工、バンドソー、熟練工によるタガネやエアチッパーでの除去作業を余儀なくされます。後加工だけで造形以上の工数が溶けていく事態も珍しくありません。
2. 金属粉末材料の爆発リスクと過酷な粉塵管理
アルミニウムやチタンの微小粉末(粒径15〜45μm)は、空気中の酸素や静電気によって極めて激しい粉塵爆発を引き起こす危険物です。オペレーターは防塵マスク、防爆導電作業服を着用し、専用のクリーンルーム内で湿度・酸素濃度を厳重管理しながら作業にあたる必要があります。粉末を素手で扱うような安易な運用は許されず、安全管理責任者の専任や消防法への対応が工場の運用負荷を直撃します。
3. パラメータ出しの難航と高い失敗コスト
金属積層造形は、レーザーの出力、走査速度、ハッチング幅、積層厚など数十項目に及ぶパラメータのバランスで成り立っています。新素材をテストする場合、理想の密度と寸法を出すまでに数十回ものテストピース造形を繰り返さなければなりません。一度の造形失敗で数キロの粉末材料と丸一日分の時間が無に帰すため、使いこなすまでの学習コストが極めて高いのが実情です。
【2026年最新動向】主要メーカー比較と受託加工の活用戦略
世界的な産業再編が進む中、金属3Dプリンターメーカー比較の軸は「単一装置の性能」から「ソフトウェアを含めた自動化プラットフォーム」へとシフトしています。
業界を牽引するのはドイツのEOS(イーオーエス)や、ニコン傘下で大口径・長尺造形機を強化したSLMソリューションズです。マルチレーザーを搭載し、造形時間を従来の数分の一に短縮する大型機で航空・宇宙産業を寡占しています。また、航空機エンジン大手GEの源流を持つColibrium Additive(旧GEアディティブ)は電子ビーム方式(EBM)とバインダージェットの両面で存在感を誇ります。
一方、国内メーカーではDMG森精機や松浦機械製作所が、レーザー積層と5軸切削加工を1台に融合させた「ハイブリッド複合加工機」で独自の強みを発揮しています。造形直後にミーリング工具で仕上げ面を切削できるため、後工程の工数を劇的に圧縮できるのが現場から高く評価されている理由です。
こうした中、いきなり自社導入に踏み切るリスクを回避するため、国内の金属3Dプリンター受託加工(AMサービスビューロー)を活用する企業が急増しています。JFEテクノリサーチ、プロトタイプ、八十島プロシードなどの受託加工拠点は、最新のハイエンド設備と熱処理・非破壊検査設備を網羅しています。まずは受託加工で試作や小ロット製造を外注し、量産採算性が確立した段階で設備導入を検討するのが、現代の製造業における最も手堅い勝ちパターンです。
【プロの結論】導入をおすすめできる現場・見送るべき現場の条件
金属積層造形は、すべての金属加工を置き換える魔法の杖ではありません。費用対効果が劇的に跳ね上がる現場と、導入すれば高確率で赤字を垂れ流す現場の条件は明確に分かれています。
【導入を強く推奨する現場】 航空宇宙部品、レース車両、ハイエンド医療インプラントのように「部品の軽量化が数千万円単位の経済価値を生む」領域です。また、射出成形金型に沿った水冷管(コンフォーマルクーリングチャンネル)を配置してサイクルタイムを短縮したい金型メーカーや、多品種微量・補修用スペアパーツのデジタル在庫化を進めるプラント保守現場では、投資回収の勝算が極めて高くなります。
【現時点で見送るべき現場】 丸棒からの単純旋盤加工や、既存のプレス金型で高速大量生産が完結している汎用部品を扱う現場です。「3Dプリンターを使えば加工コストが下がる」という安易なコスト削減動機で導入すると、高額な粉末材料代、ガス消費量、過大な後加工工数に押し潰されることになります。既存の切削や板金で問題なく作れている形状であれば、現状工法を磨き上げる方が圧倒的に合理的です。
【金属3Dプリンター】に関するよくある質問(FAQ)
Q1:金属3Dプリンターで造形した部品は、そのまま製品として使えますか?
A1:原則として造形直後の状態(アズ・ビルト)でそのまま最終製品に使えるケースは稀です。サポート材の機械的除去、残留応力を除去する焼鈍(アニール)熱処理、嵌合部やネジ穴などの重要寸法を出すための追加切削加工、表面粗さを整えるブラストや研磨処理がセットで必要になります。
Q2:ステンレス鋼やアルミ、チタン以外の特殊な金属も造形可能ですか?
A2:可能です。SUS316L、インコネル718/625、チタン合金(Ti-6Al-4V)、アルミ合金(AlSi10Mg)が標準的ですが、近年ではマルエージング鋼、銅(高出力グリーンレーザー機を使用)、コバルトクロム合金、タングステンなどの難削材・高融点金属への対応も急速に進んでいます。
Q3:金属粉末材料は再利用できますか?
A3:レーザーが当たらず未溶融のまま残った粉末は、回収してふるい分け処理を行うことでリサイクルが可能です。ただし、造形時の熱履歴によって粉末の酸化が進んだり粒度分布が変化したりするため、新品粉末との一定割合でのバージンブレンド混合や、定期的な酸素含有量・流動性の品質検査が不可欠です。
まとめ:今後の動向と失敗しないための判断基準
金属3Dプリンターは、従来の「引き算の加工(切削)」や「型の加工(鋳造・鍛造)」では不可能だった設計を解き放つ強力な武器です。しかし、装置の購入はゴールではなく、粉末ハンドリング、熱処理、切削仕上げ、品質保証体制までを含めた総合的なエンジニアリング体制の構築を意味します。
自社にとって最適なアプローチが設備導入なのか、それとも受託加工の戦略的パートナーシップなのか。まずは作りたい部品の付加価値を見極め、トポロジー最適化(最適構造設計)による軽量化効果をシミュレーションすることから始めてみてください。 (出典: 金属 3d プリンター(Yahoo!ニュース))


SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。