治具とは?工具との違いや種類・作り方を製造現場のプロが徹底解説
ものづくりの現場で毎日のように耳にする「治具(じぐ)」という言葉。製造業やDIYに携わったことがない方にとっては、「工具と何が違うのか」「なぜ現場に欠かせないのか」が直感的に分かりにくい専門用語の代表格です。しかし、治具は日本の高品質なものづくりを根底から支え、作業効率の飛躍的な向上と不良品の撲滅を同時に実現する、極めて重要なキーアイテムといえます。
とりわけ人手不足や熟練工の技術継承が深刻な課題となっている製造業界において、誰が作業しても同じ品質を担保できる治具の存在価値は年々高まっています。本記事では、治具の正確な定義や語源から、工具との本質的な違い、主要な種類、さらには3Dプリンターを活用した最新の製作・設計動向まで、現場目線で徹底的に解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:治具(jig)とは、部品の位置決めや固定、加工・組立・検査を補助・誘導するための「専用補助器具」を指す。
- 要点2:汎用的な「工具」が直接削ったり締めたりするのに対し、治具は特定の製品を素早く正確に加工するために個別設計される。
- 要点3:近年は3Dプリンターによる治具内製化が進み、製作リードタイムが従来の数週間からわずか数時間へ劇的に短縮されている。
【基礎知識】治具とは何か?語源「jig」の由来と工具との決定的な違い
治具とは、金属や樹脂などの加工・組立・検査を行う際に、加工対象物(ワーク)を正確な位置に固定し、作業を案内・補助するための専用器具です。英語の「jig(ジグ)」という単語に対して、大正時代から昭和初期にかけて「治具」という漢字が当てられたとされています。「器具を治める」「作業を治める」という意味合いにぴったりの当て字であり、現在では産業界全体で公式な専門用語として完全に定着しています。
初心者が最も混同しやすいのが「治具」と「工具」の違いです。両者は作業を助ける道具という点では共通していますが、その役割と性質には明確な境界線が存在します。
- 工具(Tool):ドリル、ドライバー、レンチ、エンドミルなど、対象物に直接力を加えて削る、切る、締めるための汎用的な道具。
- 治具(Jig):対象物を決まった位置にブレなく保持し、工具を正確な加工位置へ誘導するための専用補助器具。
例えば、板に正確な穴をあける作業を想定してください。手作業で位置を測り、印(ケガキ)をつけてドリルで穴をあける場合、ドリル自体は「工具」です。しかし、板をすっぽりとはめ込み、狙った位置にドリルがまっすぐ入るガイド穴のついたプレートをセットすれば、寸法を測る手間なく誰でもコンマ数ミリの精度で穴あけが完了します。この「板を固定してドリルを導くガイドプレート」こそが治具です。
【主要な種類一覧】加工から検査・溶接まで現場を支える治具の分類
ひとくちに治具といっても、製造工程のどこで使われるかによってその形状や機能は大きく異なります。現場で多用される代表的な4つのカテゴリを押さえておきましょう。
1. 加工治具・位置決め治具
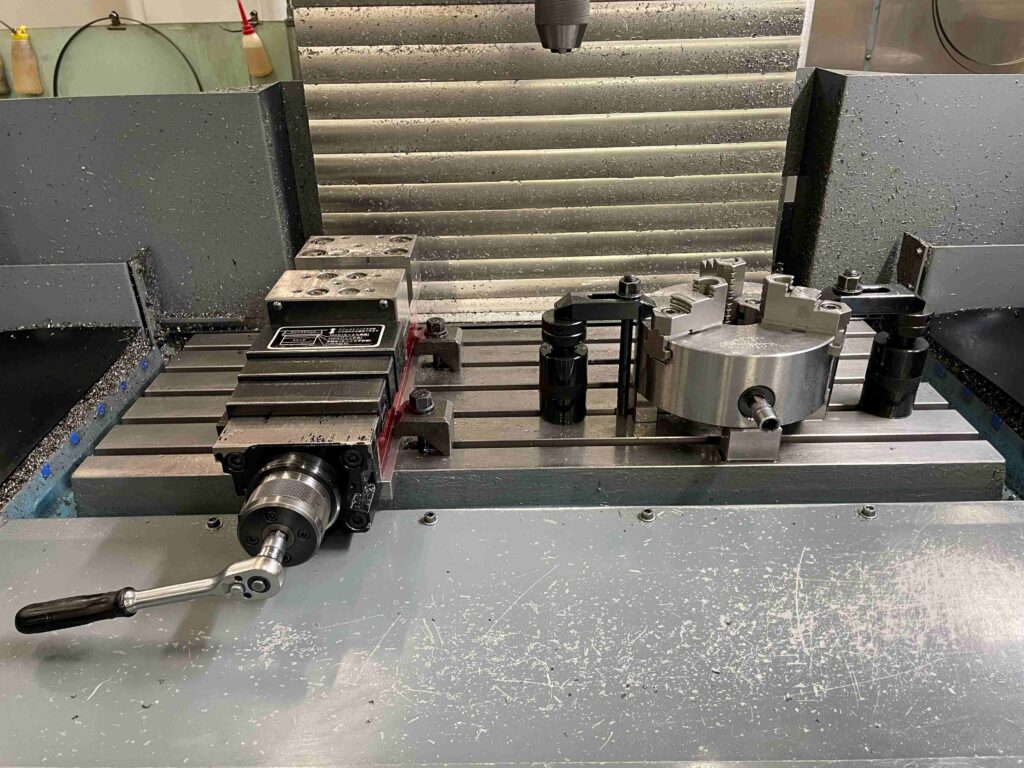
マシニングセンタやフライス盤、旋盤などの工作機械でワークを切削する際、強力な切削抵抗に負けないようガッチリと固定し、基準位置を瞬時に決定するための器具です。位置決め治具を正しく使うことで、ワークの脱着にかかる段取り替え時間が数分から数秒へと短縮されます。
2. 組立治具
複数のパーツをネジ止め、圧入、接着などによって組み上げる工程で使用されます。パーツ同士の相対位置を物理的に狂わせないガイド枠や、手作業でのミス(ポカヨケ)を物理的に防ぐリブなどを備えており、ライン作業のスピードアップと組み立て精度の均一化を担います。
3. 溶接治具
溶接時の高熱による金属の歪みや熱収縮を抑え込み、正確な寸法と角度を維持したまま接合するための治具です。自動車のフレーム溶接などでは、大型かつ堅牢な溶接治具とクランプ機構が組み合わされ、数千点に及ぶスポット溶接を高精度に支えています。
4. 検査治具
完成した製品の寸法、穴ピッチ、形状の歪みなどが許容公差内に収まっているかを瞬時に判定するための治具です。「通り・止まりゲージ」の原理を応用し、治具にワークをセットするだけで合否が即座に分かる仕組みになっており、測定器を使った煩雑な計測工数を大幅に削減します。
【徹底比較】治具導入による現場の劇的変化|コストと精度の実態データ
治具を導入すると、現場の作業環境や採算性はどのように変化するのでしょうか。一般的な金属部品の量産加工工程をモデルケースとして、手作業(治具なし)と治具導入後の比較データをまとめました。
| 評価項目 | 治具導入前(手作業・ケガキ基準) | 治具導入後(専用治具を使用) | 現場データと編集部の見解 |
|---|---|---|---|
| 1個あたりの段取り時間 | 平均 180秒(寸法測定・位置調整含む) | 平均 15秒(ワンタッチ固定) | 段取り工数が約91%削減され、生産能力が飛躍的に向上。 |
| 寸法ばらつき(公差) | ±0.15mm 〜 ±0.30mm(作業者依存) | ±0.02mm 〜 ±0.05mm(治具精度で均一) | 熟練度に左右されず、常に高精度な加工が安定して再現可能。 |
| 不良品発生率(加工ミス) | 約 3.2%(セットずれ・読み間違い) | 0.1% 未満(逆向き装着不可のポカヨケ構造) | 材料ロスと手直し工数が激減し、トータル原価が大きく低下。 |
| 初期導入コスト | 0円 | 数万円〜数十万円(設計・製作費用) | 初期投資は必要だが、月産数十個以上のロットなら早期に回収可能。 |
このように、治具の最大のメリットは「作業の属人化の解消」と「加工時間の圧倒的な圧縮」にあります。熟練工の勘やコツに頼ることなく、経験の浅いオペレーターでも初日から即戦力として均一な品質を出せる環境を構築できる点が、治具を導入する最大の経営的価値といえます。
【実態検証】製造現場のリアルな声と「治具の内製・外注」の判断基準
現場のエンジニアやオペレーターへのヒアリングを行うと、治具に対する高い評価とともに、運用面でのリアルな課題も浮かび上がってきます。
「治具のおかげで作業スピードが3倍になり、新人教育の負担も消えた」という好意的な意見が多い一方で、現場からは次のような摩擦点も指摘されています。
- 「設計が複雑すぎて治具自体の製作コストが高くなりすぎた」
- 「多品種少量生産の現場では、治具の保管場所が圧迫されて管理が大変」
- 「製品の微細なマイナーチェンジに対応できず、治具を作り直す羽目になった」
治具は作れば必ず得をするという魔法のツールではなく、「製作コスト」と「回収できる工数」の損益分岐点を冷静に見極める必要があります。
【プロの結論】治具内製化を推進すべき現場・外注に頼るべき現場
治具の製作アプローチにおいて、自社で内製すべきか、専門メーカーへ外注すべきかの判断基準は以下の通りです。
- 内製化をおすすめする現場:製品の設計変更が頻繁に発生する試作開発部門や、治具のノウハウ自体が競争力の源泉となっている現場。簡易治具や位置決め治具を素早く自前で形にできる体制が理想です。
- 外注をおすすめする現場:ミクロン単位の超高精度が求められる研削用治具や、大掛かりな油圧・空圧クランプを伴う自動化ライン用の大型治具。これらは専門の治具製作メーカーに設計から依頼する方が、結果としてトラブルが少なく低コストに収まります。
【最新動向】3Dプリンター治具の急拡大と失敗しない治具設計・製作手順
治具製作の現場で現在進行形で起きている最大のイノベーションが、3Dプリンター(積層造形)を活用した治具の製作です。
従来の治具製作は、金属のブロックをマシニングセンタで削り出して作ることが一般的であり、治具が完成するまでに2〜3週間のリードタイムと数十万円の費用がかかっていました。しかし、強度に優れた炭素繊維配合樹脂やエンジニアリングプラスチックを扱える産業用3Dプリンターの普及により、治具の製作現場は一変しました。
3Dプリンターを活用することで、3D CADデータを送れば最短数時間で治具が出力可能になり、試作や形状修正が圧倒的なスピードで行えるようになっています。また、金属を切削できないような複雑な曲面にも完璧にフィットする治具が簡単に作れるため、傷つきやすい外観部品の検査治具や組立治具において絶大な威力を発揮しています。
治具の基本的な作り方・設計手順は以下の4ステップで進めるのが定石です。
- 要求仕様の明確化:どの工程で、どの精度を出し、誰が扱うのかを定義する。
- 基準面とクランプ方法の決定:製品のどこを基準(突き当て)にし、どの方向から無理なく押さえるかを構想する。
- 3D CADによる詳細設計:作業者の手の入りやすさ、ゴミ(切粉)の逃げ穴、逆向き装着を物理的に防ぐポカヨケ構造を盛り込む。
- 製作と現場検証:金属加工や3Dプリンターで製作し、現場で実際に使ってみて操作性と寸法再現性を確認・微調整する。
一般に知られていない盲点と「治具=万能」という誤解の是正
治具を導入するにあたり、現場が見落としがちな最大の盲点が「治具の摩耗とメンテナンス不足」です。
どれほど高精度に作られた治具であっても、何千回、何万回と金属パーツをセットし続けるうちに、位置決めの基準ピンや突き当て面が少しずつ摩耗していきます。治具そのものが狂ってしまうと、「不良品を連続して正確に量産し続ける」という最悪のトラブルを引き起こします。そのため、治具には定期的な寸法点検基準(日常点検・定期校正)を設けることが必須条件です。
また、「治具は頑丈であればあるほど良い」という思い込みも危険です。過剰に重厚な金属で作られた治具は作業者に余計な肉体的負担を強め、日々の作業効率を落とす原因になります。必要な剛性を保ちつつ、肉抜き加工や樹脂素材の採用によって軽量化を図る視点が欠かせません。
【治具とは】に関するよくある質問(FAQ)
Q1:治具の英語表記や海外での呼び方はどうなっていますか?
A1:英語では「jig(ジグ)」と表記されます。なお、海外では位置決め・工具誘導を行うものを「jig」、工作機械にワークをしっかりと固定するだけのものを「fixture(フィクスチャ)」と区別して呼ぶのが一般的ですが、日本国内では両方を総称して「治具」と呼ぶケースがほとんどです。
Q2:DIYや個人製作の現場でも治具は役に立ちますか?
A2:大いに役に立ちます。木工における丸ノコの直線ガイドレールや、斜め45度に木材を切るためのマイターボックス、ドリルを垂直に開けるためのドリルガイドなどは、すべて身近な治具の典型例です。簡易な木片やアクリル板で作るだけでも作業精度が劇的に向上します。
Q3:治具設計で初心者が最も犯しやすい失敗は何ですか?
A3:切削粉(切りくず)の逃げ場を考慮し忘れることです。加工時に発生する切粉がワークと治具の間に挟まると、位置決めがコンマ数ミリ狂って寸法不良の原因になります。接触面を最小限にする「逃げ加工」や、エアブローで粉を吹き飛ばしやすい開放構造を意識して設計することが基本です。
まとめ:治具を活用してものづくりの生産性と品質を最大化する道筋
治具とは、単なる作業の補助具にとどまらず、現場のノウハウを物理的な形に落とし込んだ「品質の安全装置」であり「生産性のブースター」です。
設計・製作には一定の初期投資と知見が必要ですが、正しく導入された治具は段取り時間を劇的に削り、作業者の熟練度に関係なく最高精度の製品を安定して生み出す基盤となります。従来の金属切削による堅牢な治具と、3Dプリンターを駆使したスピーディで柔軟な樹脂治具を適材適所で使い分けながら、自社の現場に最適な治具環境を整えていくことが、これからのものづくりにおける競争力の決め手となるはずです。 (出典: 治 具 と は(Yahoo!ニュース))


Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。