歩留まりとは何か?利益を最大化する計算式と業界別改善策を徹底解説
製造現場やビジネスの定例会議で耳にする「歩留まり(ぶどまり)」。原材料の投入量に対してどれだけの製品を完成できたかを示す指標であり、企業の粗利益率や損益分岐点を直撃する最重要パラメーターのひとつです。
原材料費の高騰や人手不足が常態化した2026年現在の産業界において、歩留まりの管理は製造ラインの課題にとどまらず、最先端半導体の覇権争いから人材採用プロセスの最適化に至るまで、あらゆる現場で事業の成否を分ける決定打となっています。本稿では、歩留まりの基礎概念から不良品率・ロス率との違い、現場で即座に使える計算式、さらに利益を押し上げる実践的な改善アプローチまでを論理的かつ網羅的に解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:歩留まりとは「投入した原料・素材・母数から得られた良品の割合」であり、英語では「Yield(イールド)」と表現される。
- 要点2:不良品率やロス率の対極に位置する指標であり、製造業の原価低減だけでなく最先端半導体開発や採用活動の効率化にも直結する。
- 要点3:単なる「100%の追求」は過剰品質によるコスト増を招くため、経済的最適点を見極めたデータドリブンな改善管理が不可欠。
【基礎知識】歩留まりとは?不良品率・ロス率との決定的な違い
歩留まりとは、投入した原料や素材の総量に対して、実際に完成した良品がどれだけの割合を占めるかを表す生産効率の指標です。漢字表記では「歩留まり」「歩留り」と書き、現場では単に「イールド(Yield)」や「歩留まり率」とも呼ばれます。
グローバルビジネスにおける歩留まり英語表現としては、一般的に名詞の「Yield」または「Yield Rate」が用いられます。また、農業や化学分野では「収率」、半導体分野では「ダイ歩留まり(Die Yield)」、人事・マーケティング分野では各プロセスの「Retention Rate」「Conversion Rate」とニアリーイコールとして扱われます。
実務で頻出する「不良品率」や「ロス率」との概念的な違いは次の通りです。
不良品率との違い:
歩留まりが「良品がどれだけ残ったか(成果)」に着目するのに対し、不良品率は「発生した欠陥品がどれだけあったか(損失)」に着目します。両者はコインの表裏の関係にあり、基本的に「歩留まり率 + 不良品率 = 100%」となります。
ロス率計算との違い:
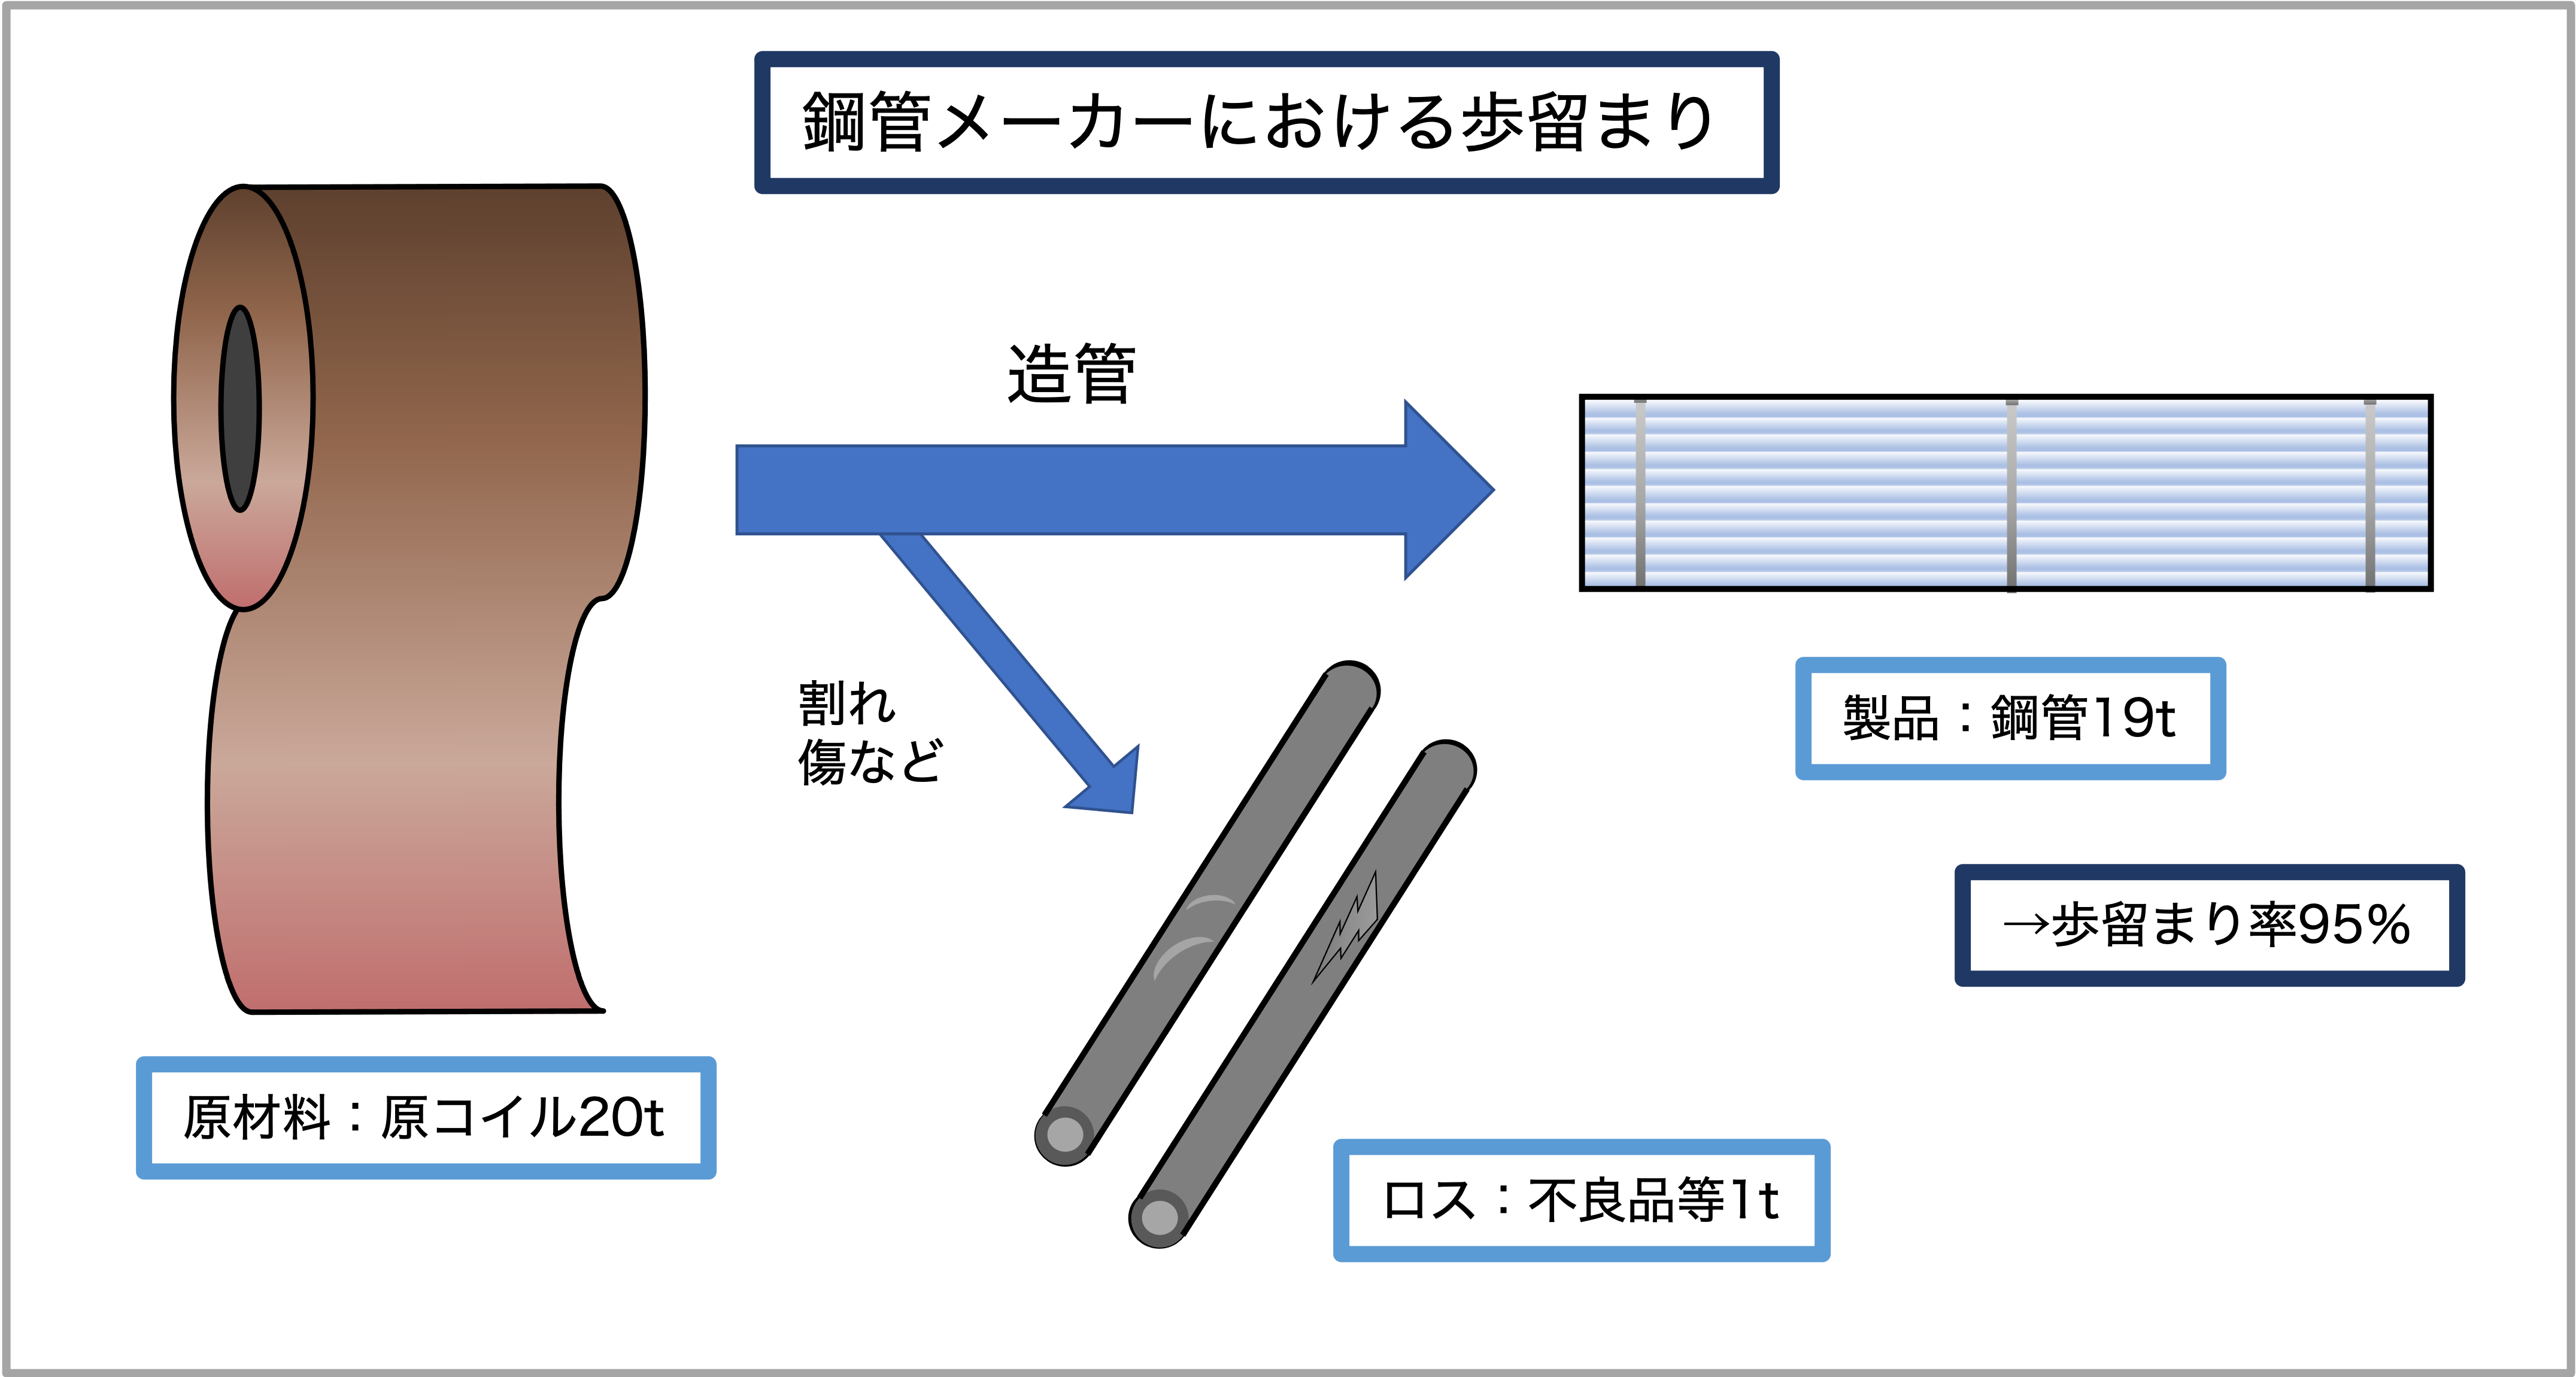
ロス率は、原材料が加工工程などで削り落とされたり廃棄されたりした「重量や体積の損失割合」を指すケースが多く見られます。例えば、100kgの金属塊から削り出して70kgの部品を作った場合、歩留まり(素材利用率)は70%、ロス率は30%(30kg ÷ 100kg × 100)となります。
【実務で使える】歩留まり計算式とロス率計算の具体例
歩留まりの基本的な歩留まり計算式は非常にシンプルです。母数と成果物の単位を揃えて算出します。
【基本計算式】
歩留まり率(%) = ( 良品数 [または良品重量] ÷ 投入総数 [または原材料総重量] ) × 100
例えば、プラスチック成形ラインにおいて原材料1,000個分を投入し、最終検査をパスした良品が920個、外観不良や寸法異常で弾かれた不良品が80個だった場合の計算は以下のようになります。
・歩留まり率 = (920個 ÷ 1,000個) × 100 = 92.0%
・不良品率 = (80個 ÷ 1,000個) × 100 = 8.0%
業界や業種によって、歩留まりの算出基準やターゲットとなる水準は大きく異なります。主要産業における数値の基準と実態を比較表に整理しました。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| 製造業歩留まり(一般組立・加工) | 完成品検査を通過した良品数 ÷ 投入部品・素材総数 | 95.0% 〜 99.5% | 95%を下回ると原価割れリスクが急増。1%の改善が営業利益を数千万円単位で押し上げる。 |
| 半導体歩留まり(先端プロセス) | シリコンウェハー1枚から取れる正常動作チップ(良品ダイ)数 ÷ 全ダイ数 | 初期:30% 〜 50% 量産期:80% 〜 90%超 | 2nm・3nm世代では歩留まり10%の差がファウンドリの収益と受注シェアを決定づける生命線。 |
| 食品加工・外食産業 | 可食部重量(仕込み後) ÷ 原料仕入れ重量 | 野菜類:70% 〜 85% 鮮魚・精肉:50% 〜 75% | 歩留まりの悪化はフードロスと直結。包丁技術や一次プレカット加工の導入が利益率を左右。 |
| 採用歩留まり(人事・HR) | 最終内定承諾者数 ÷ エントリー総数(各選考ステップ毎にも算出) | 全体:0.5% 〜 2.0% 内定承諾率:60% 〜 75% | 母集団形成数よりも中間ステップの離脱防止が採用コスト(CPA)抑制の鍵を握る。 |
【業界別の実態】製造業・半導体から採用現場まで広がる歩留まり管理
歩留まりの概念は、モノづくりの枠組みを超えてホワイトカラー業務全般に拡張しています。代表的な業界における実態を検証します。
1. 最先端「半導体歩留まり」が国家経済を動かす背景
半導体受託製造(ファウンドリ)の世界において、歩留まりは企業の生死を分ける決定打です。直径300mmのシリコンウェハー上に数ナノメートル単位の極微細回路を焼き付けるプロセスでは、わずか数個の浮遊塵(パーティクル)や露光のズレでチップが全滅します。
量産立ち上げ初期の歩留まりが30%〜40%にとどまる中、いかに早く商業採算ラインとされる80%以上へ引き上げられるかが勝負です。歩留まりが低い状態では1チップあたりの実質製造原価が跳ね上がり、巨額の設備投資を回収できなくなります。
2. 人事現場における「採用歩留まり」の管理
近年の採用市場では、求人倍率の高止まりを背景に採用歩留まりの精緻なトラッキングが一般化しました。応募(エントリー)から書類選考、1次面接、最終面接、内定承諾に至るまでの各遷移率を可視化します。
「エントリー数は目標に達しているのに最終採用数が未達」という場合、各ステップの歩留まりを分解することで、「1次面接から2次面接への移行率が25%と極端に低い=面接官の評価基準や日程調整スピードに構造的欠陥がある」といったボトルネックを即座に特定できます。
【実態検証】なぜ歩留まりは低下するのか?現場の声に見る3大原因
製造現場やオペレーションの第一線を取材すると、歩留まり低下の理由には共通したパターンが存在します。生産管理の基本フレームワークである「4M(Man: 人、Machine: 設備、Material: 原材料、Method: 作業方法)」に狂いが生じることで、突発的または慢性的なロスが発生します。
1. 原材料(Material)のロットばらつきとサプライチェーンの歪み
現場の熟練工が口を揃えるのが、仕入れ素材の品質変動です。調達先の変更や低コスト素材への切り替えを行った際、硬度や粘度、不純物濃度のわずかな差異が加工不良を誘発します。仕様書の規格内であっても、ミクロレベルのブレが良品率を一気に数パーセント押し下げる要因になります。
2. 設備(Machine)の微小停止・経年劣化とメンテナンス不足
金型の摩耗、切削刃の微細なチッピング、温度制御センサーのドリフト(狂い)など、設備の定期保全を怠ることで不良率はじわじわと上昇します。「まだ動いているから大丈夫」という過信が、抜き取り検査で大量の不良在庫を発見する事態を招きます。
3. 作業者(Man)の属人化と作業標準(Method)の形骸化
ベテラン作業員が持つ「勘・コツ」に依存した現場では、交代勤務や新任者の配置によって歩留まりが乱高下します。作業手順書(SOP)が形骸化し、作業者ごとのセッティング誤差が蓄積することが慢性的な品質悪化の原因です。
一般に知られていない盲点とネットの誤解|「歩留まり100%」を目指す罠
ネット上の解説記事などでは「歩留まりは100%を目指すべきだ」と短絡的に語られがちですが、これは実務上、危険な誤解です。
歩留まり率を90%から98%へ引き上げるコストと、98%から100%へ引き上げるコストは指数関数的に跳ね上がります。欠陥をゼロにするために超高精度なクリーンルームを建設したり、過剰な全数検査ラインを組んだりすると、不良削減で得られる利益よりも追加の設備・人件費(品質適合コスト)が上回り、結果として営業利益を圧迫する「過剰品質の罠」に陥ります。
経営的に目指すべきは「歩留まり100%」ではなく、対策費用と廃棄損失が最も小さくなる「経済的最適歩留まり」です。
【プロの結論】歩留まり管理を徹底すべき現場・柔軟に構えるべき現場
歩留まりを極限まで追求すべき現場:
・原材料費率が極めて高く、廃棄コストが巨額な製造ライン(先端半導体、貴金属加工、医薬品)
・工程が進むほど付加価値が累積し、最終工程での不良が致命傷になる一貫生産工場
歩留まりをある程度許容し、スピード・手数を優先すべき現場:
・プロトタイプ開発や初期マーケティング施策(テストマーケティング、新規事業検証)
・原材料が安価で、リワーク(手直し)や再溶解・再利用が容易な低負荷プロセス
【実践】利益を最大化する歩留まり向上策と改善のロードマップ
場当たり的な注意喚起では歩留まりは向上しません。組織的に歩留まり改善を成功させるための実行ステップを解説します。
ステップ1:不良データの層別化(パレート分析)
漠然と「不良を減らす」のではなく、発生している欠陥の種類(キズ、寸法不良、異物混入など)と発生工程を分類します。全体の不良の約8割は、わずか2割の特定要因によって引き起こされています(パレートの法則)。最大の不良要因を特定し、改善リソースを集中させます。
ステップ2:発生要因の根本究明(なぜなぜ分析・DOE実験計画法)
要因が特定されたら、「なぜその傷がついたのか」「なぜその温度変化が起きたのか」を論理的に掘り下げます。製造条件(温度、圧力、速度など)の組み合わせを統計的に検証する実験計画法(DOE)を活用し、良品が最も安定して生産されるパラメータの黄金律(最適稼働条件)を導き出します。
ステップ3:IoT・AI画像認識によるリアルタイム検知と予兆保全
2026年現在の先進工場では、工程の最終段階で行う「出口検査」から、加工途中で異常を検知する「インラインセンシング」への移行が進んでいます。AI画像認識カメラや振動センサーを組み込み、不良が発生する予兆を察知して設備を自動補正・停止させることで、無駄な原材料投入を未然に防ぎます。
ステップ4:標準化と作業者へのフィードバック体制の確立
導き出した最適条件を現場の標準作業手順書へ即座に反映します。歩留まりの数値を月次ではなく「日次・シフト単位」で現場モニターに可視化し、作業員自らが改善効果を実感できるサイクルを作ることが、長期的な品質安定をもたらします。
【歩留まり と は】に関するよくある質問(FAQ)
Q1:歩留まりの語源や言葉の由来は何ですか?
A1:日本古来の商取引や農作業に由来します。「歩」は割合や歩合を意味し、「留まり」は手元に留まることを意味します。つまり「投入したもののうち、手元にしっかりと成果として留まった歩合」を表す言葉として定着しました。
Q2:歩留まり率と「直行率(First Pass Yield)」はどう違いますか?
A2:直行率は「手直し(リワーク)を一切行わずに、最初の1回の工程ですべての検査をパスした良品の割合」を指します。一般的な歩留まりには、一度不合格になった後に修正を加えて良品化されたものも含まれるケースがありますが、直行率は修正の手間(工数コスト)を厳密に排除した、よりシビアな生産性指標です。
Q3:採用活動で歩留まりが悪化している場合、どこから見直すべきですか?
A3:まずは各選考ステップごとの遷移率を数値化し、業界平均と比較して最も乖離しているフェーズを特定してください。「書類選考通過率が低い」なら母集団のターゲット設計ミス、「面接後の辞退が多い」なら選考結果連絡の遅延や面接時の動機付け不足が主因であることが大半です。
まとめ:2026年の競争力を握る歩留まり管理の真髄
歩留まりとは、単に「無駄をなくす」という消極的な守りの指標ではありません。原材料費やエネルギーコスト、人材獲得コストが高騰を続ける現代において、歩留まりの向上は売上を一切増やさずとも純利益をダイレクトに拡大できる最強のレバーです。
感覚的な現場改善から脱却し、データを基盤とした要因分析と適切な設備投資、そして組織全体での標準化を推し進めること。経済的合理性を見据えた高精度な歩留まり管理こそが、これからの厳しいビジネス環境を勝ち抜く確かな基盤となります。 (出典: 歩留まり と は(Yahoo!ニュース))


テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。