エンプラとは?金属代替を担う高性能樹脂の基礎と5大素材をプロが徹底解説
次世代EVの航続距離延伸や産業用ロボットの軽量化、さらには宇宙開発に至るまで、現代の高度なモノづくりを根底から支えている素材が「エンプラ(エンジニアリングプラスチック)」です。日用品に多用される汎用プラスチックとは異なり、過酷な産業環境に耐えうる優れた機械強度と耐熱性を兼ね備えています。
かつては金属部品でしか耐えられなかった高負荷な駆動部やエンジンルーム周辺、精密機器内部のギアにいたるまで、エンプラへの置き換えが急速に進展しています。工業設計の現場でなぜエンプラが不可欠とされるのか、その本質的な定義から主要素材の物性比較、さらには成形加工の実務で直面するリアルな課題までを体系的に解き明かしていきます。
📌 【この記事の重要ポイントまとめ】
- 要点1:エンプラとは「耐熱性100℃以上・引張強度49MPa以上」を誇る工業用プラスチックであり、鉄やアルミに匹敵する強度と圧倒的な軽量性を両立する金属代替素材。
- 要点2:市場を支える「5大エンプラ(PC、POM、PA、PBT、改質PPE)」に加え、150℃以上の極限環境に対応する「スーパーエンプラ」がEV・航空宇宙産業を牽引。
- 要点3:IT業界で使われる「エンタープライズ(大企業向け)」との略称重複に留意しつつ、吸水性や成形収縮率などの物性リスクを熟知した選定が製品開発の成否を分ける。
【定義と基準】エンプラ(エンジニアリングプラスチック)とは?汎用プラスチックとの決定的な違い
エンプラとは「エンジニアリングプラスチック(Engineering Plastics)」の略称であり、工業用途の構造材料や機械部品として使用するために開発された高機能高分子材料を指します。ポリ袋や食品トレーなどに使われる「汎用プラスチック」に対し、構造用材料としての厳格な物性基準をクリアしている点が最大の特徴です。
プラスチック業界およびJIS等の工業基準において、エンプラは一般的に以下の物理的基準を満たす合成樹脂と定義づけられています。
- 耐熱性:連続使用温度が100℃以上であること
- 引張強度:引張強さが49MPa(約500kgf/cm²)以上であること
- 曲げ弾性率:曲げ弾性率が2.4GPa(約24,000kgf/cm²)以上であること
身近なポリエチレン(PE)やポリプロピレン(PP)といった汎用プラスチックは、安価で成形しやすい反面、60〜80℃程度で軟化・変形しやすく、強い荷重が持続するとクリープ破壊(経時的な塑性変形)を起こします。一方でエンプラは、高温下でも剛性を失わず、繰り返しの摩擦や衝撃に対しても優れた寸法安定性を維持します。
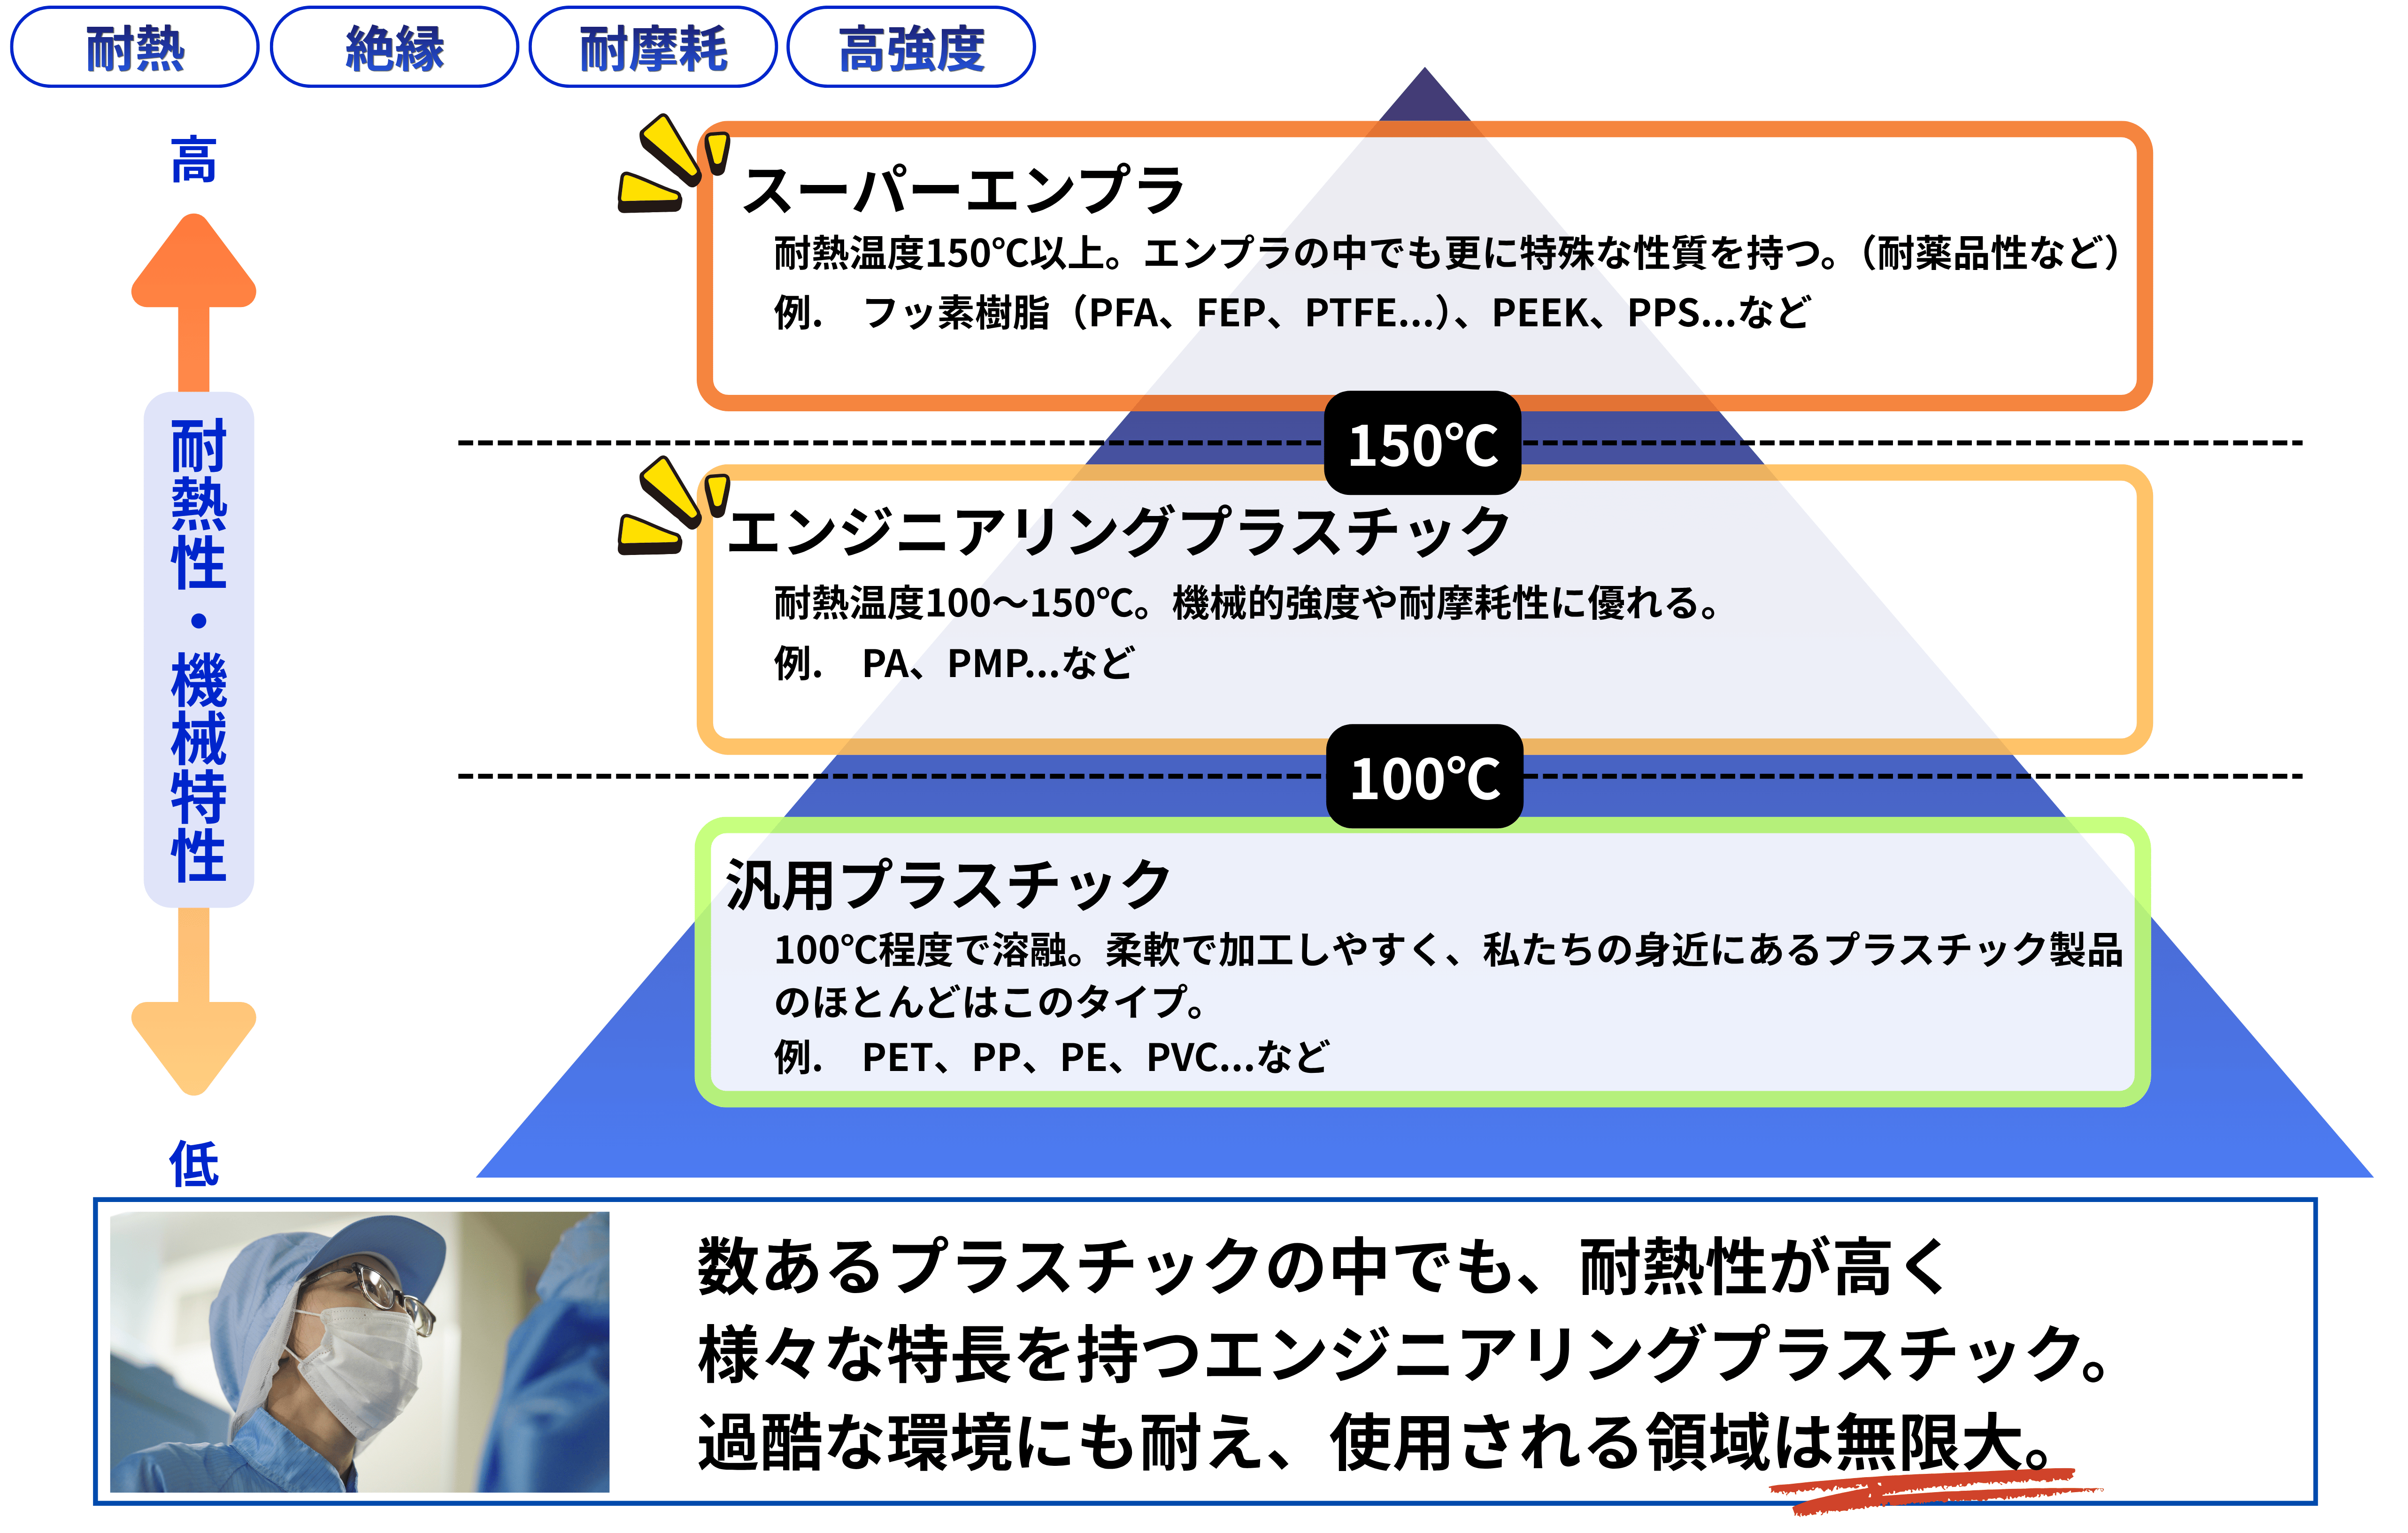
素材のポジショニングは、性能と耐熱温度によって「汎用プラスチック」「汎用エンプラ」「スーパーエンプラ」という明確なピラミッド構造を形成しています。
【完全網羅】5大エンプラの特徴と注目のスーパーエンプラ物性比較一覧
産業界で流通するエンプラの大半を占めるのが「5大エンプラ」と呼ばれる基幹素材群です。さらにその上位には、連続使用温度が150℃を超える過酷な環境に耐える「スーパーエンジニアリングプラスチック(スーパーエンプラ)」が位置しています。
主力を担う「5大エンプラ」の特性
5大エンプラはそれぞれ固有の強みを持っており、設計者は要求される環境負荷に応じて使い分けを行います。
- ポリカーボネート(PC):最高クラスの耐衝撃性とガラス並みの透明性を併せ持つ樹脂。防弾ガラスの積層材、スマートフォンの筐体、自動車のヘッドランプレンズなどに幅広く採用。
- ポリアセタール(POM):高い結晶性を持ち、優れた耐摩耗性、自己潤滑性、寸法安定性を誇る。「プラスチック・スプリング」や高精度ギア、ファスナーの歯などに不可欠。
- ポリアミド(PA / ナイロン):優れた強靭性と耐薬品性、耐油性を持つ。吸水による寸法変化に注意が必要なものの、自動車のエンジンカバーや結束バンドとして定番。
- ポリブチレンテレフタレート(PBT):電気絶縁性と耐熱老化性に秀で、成形性も良好。電気・電子コネクタや車載センサー部品の基幹材料。
- 変性ポリフェニレンエーテル(m-PPE):低吸水率で電気特性に優れ、耐酸・耐アルカリ性が高い。高周波通信機器の基板ハウジングや浄水器のバルブ部材に利用。
極限環境を制する「スーパーエンプラ」
スーパーエンプラは、高融点・高難燃性を誇る特殊樹脂群です。代表格のPEEK(ポリエーテルエーテルケトン)は250℃前後の連続高温下でも機械強度を維持し、耐薬品性や放射線耐性にも優れるため、航空宇宙部品や半導体製造ラインの治具、医療用インプラントとして重宝されています。その他、コストパフォーマンスに優れたPPS(ポリフェニレンスルフィド)や、超薄肉成形が可能なLCP(液晶ポリマー)などが電子部品の小型集積化を支えています。
【物性比較一覧】主要エンプラ・スーパーエンプラのスペックデータ
設計現場で選定基準となる主要素材のスペックを以下にまとめました。
| 樹脂分類・略称 | 耐熱温度(連続使用) | 引張強度(MPa) | 主な物性的強み | 編集部の見解・評価 |
|---|---|---|---|---|
| 汎用プラ(PP) | 約80〜100℃ | 25〜40 | 最軽量、安価、耐薬品性 | 非構造材向け。負荷がかかる部位には剛性不足。 |
| ポリカーボネート(PC) | 約120〜130℃ | 60〜75 | 圧倒的透明度、耐衝撃性 | 透明かつ耐衝撃が必要な用途で代替不可能な標準素材。 |
| ポリアセタール(POM) | 約90〜110℃ | 60〜70 | 耐摩耗性、寸法安定性、摺動性 | ギアやベアリングなど、動的機構部品の王道。 |
| ポリアミド66(PA66) | 約120〜140℃ | 75〜90 | 機械的引張強度、耐摩耗性 | ガラス繊維強化で金属に肉薄する強度を発揮。 |
| ポリブチレンテレフタレート(PBT) | 約120〜140℃ | 55〜70 | 電気絶縁性、耐薬品性 | 車載コネクタの世界的スタンダード。 |
| スーパーエンプラ(PEEK) | 約240〜260℃ | 95〜110 | 超耐熱、耐疲労性、耐加水分解 | 最高峰の信頼性だが原料コストが極めて高い。 |
【産業応用】なぜ金属代替素材として重宝されるのか?現場で進む素材置換の理由
製造業においてエンプラへの置換が進む背景には、単なる「軽量化」にとどまらない複数の経営的・技術的メリットが存在します。
鉄鋼材料の比重が約7.8、アルミニウムが約2.7であるのに対し、主要なエンプラの比重は約1.1〜1.5です。金属からエンプラへ切り替えるだけで、部品単体で50%〜80%もの劇的な軽量化が達成されます。これは走行距離や燃費性能に直結する次世代モビリティや、アームの俊敏な動作が求められる産業用協働ロボットにおいて決定的なアドバンテージとなります。
さらに注目すべきは「部品統合と加工コストの圧縮」です。金属部品の場合、切削、穴あけ、溶接、表面処理といった複数の工程と組み立て作業を要します。しかし、エンプラを用いたプラスチック成形加工(射出成形)であれば、複雑な3次元形状やネジ部、スナップフィット構造を金型内で一度に一体成型することが可能です。これにより部品点数が大幅に削減され、生産ライン全体のトータルコストが劇的に低減します。
加えて、金属特有の「錆(酸化腐食)」が発生しないため防錆油の塗布や定期メンテナンスが不要となり、絶縁性により電気ショートのリスクを排除できる点も産業機器における信頼性向上に寄与しています。
【実態検証】プラスチック成形加工における設計者の苦悩と現場のリアル
カタログスペック上は万能に見えるエンプラですが、実際の設計・製造現場では金属とは異なる特有の挙動によるトラブルが後を絶ちません。製造現場のエンジニアが直面する代表的な摩擦ポイントを検証します。
1. ポリアミド(PA)の吸水による寸法変化
現場で最も頻発するトラブルの一つが、PA系樹脂の「吸水膨張」です。PA樹脂は大気中の水分を吸収する性質があり、成形直後と数週間放置後では寸法が数パーセント変化することがあります。精密なギアの噛み合わせ設計において吸水率を見誤ると、稼働時の引っかかりや異音の原因となります。
2. ガラス繊維(GF)強化に伴う異方性と反り(ソリ)
金属並みの剛性を得るため、エンプラにはガラス繊維やカーボン繊維を混入することが一般的です。しかし、射出成形時に樹脂が金型内を流れる方向(流動方向)と直角方向で収縮率が異なる「異方性」が生じます。この収縮差により、成形品が冷却時に大きく歪んでしまう「反り」が発生し、金型修正のコストと時間がかさむケースが散見されます。
3. ウェルドラインの強度低下
溶融樹脂が金型内で合流する箇所にできる「ウェルドライン」は、分子同士の絡み合いが弱くなりやすく、強度が通常の50〜70%程度まで落ち込むことがあります。応力が集中するボルト穴周辺にウェルドラインが形成されると、実使用時のクラック(割れ)を招くため、流動解析(CAE)を駆使したゲート配置の最適化が不可欠です。
【誤解を解消】「エンタープライズ(IT用語)」との混同とエンプラの本来の意味
ビジネスの現場やWeb検索において、「エンプラ」というキーワードは文脈によって全く異なる2つの意味を持つため注意が必要です。
製造業や材料工学の文脈では本稿で解説している「エンジニアリングプラスチック(Engineering Plastics)」を指しますが、IT業界やSaaSビジネスにおいては「エンタープライズ(Enterprise=大企業・大規模法人)」の略称として頻繁に用いられます。たとえば「エンプラ向けシステム」「エンプラ営業」といった用語は、大企業向けのITインフラや営業戦略を意味します。
混同を避けるためにも、マテリアル分野では「エンプラ樹脂」「エンジニアリングプラスチック」と明記し、IT分野では「エンタープライズ企業」「大手向け」と文脈を区別して使い分けることがビジネス上の基本リテラシーとなります。
【プロの結論】エンプラ導入で成功する製品・見送るべき条件
素材転換は必ずしもすべての製品にプラスに働くわけではありません。失敗を防ぐための明確な判断基準を提示します。
エンプラ導入を強く推奨するケース
- 可動部の軽量化が直接の性能向上につながる場合:ドローン、EV足回り部品、産業用ロボットアーム、ポータブル医療機器。
- 量産規模が大きく部品点数を減らしたい場合:月産数万個規模の自動車補機類や家電部品。射出成形による一体化で劇的な金型償却効果とコスト削減が可能。
- 無給油(オイルフリー)での摺動が求められる場合:食品機械、クリーンルーム内搬送機など、グリス飛散を嫌う機構部のギアやブッシュ(POMやPEEKを選定)。
エンプラ導入を見送るべき(金属継続を推奨する)ケース
- 小ロット多品種の生産(月産数十〜数百個):エンプラの射出成形には高額な金型投資が必要となるため、切削加工によるアルミやSUS(ステンレス)の方がトータルコストが安い。
- 300℃以上の極限高温や直火に晒される環境:スーパーエンプラであっても300℃を超える連続環境では熱分解が進行するため、耐熱鋼やセラミックスの採用が必須。
- 極めて厳密な絶対剛性と微細寸法公差(μm単位)が要求される場合:熱膨張係数が金属より大きい樹脂では、温度変化による寸法変化を吸収しきれないリスクがある。
【エンプラ と は】に関するよくある質問(FAQ)
Q1:エンプラと一般的な汎用プラスチックは外見で見分けられますか?
A1:外見だけで判別することは困難です。ただし、一部のスーパーエンプラ(PEEKの褐色調やPPSの金属音など)を除き、精密測定や燃焼試験(炎の色や臭い、自己消火性の確認)、比重測定によって判別します。工業現場では原料ロットのミルシート(材料証明書)による管理が鉄則です。
Q2:エンプラは3Dプリンターでも加工・試作できますか?
A2:可能です。工業用FDM(熱溶解積層)方式の3Dプリンターでは、PCやPA、さらにはノズル温度400℃以上に対応した装置であればPEEKやULTEM(PEI)の造形が実用化されています。金型レスで小ロットの機能性パーツを迅速に試作する手法として広く普及しています。
Q3:金属代替としてエンプラを選ぶ際、最も注意すべき環境要因は何ですか?
A3:「使用温度」「荷重条件」「接触する薬品(油・酸・アルカリ)」の掛け合わせです。常温では耐えられる応力であっても、80℃の油中環境ではケミカルアタック(環境応力割れ)を起こして脆性破壊するリスクがあります。単一の物性表だけでなく、複合環境下での劣化データを必ず確認してください。
まとめ:次世代モノづくりを支えるエンプラの進化と素材選定の要諦
エンプラは、従来の「プラスチック=安価で強度が低い」という固定観念を完全に覆し、産業の構造変化を駆動する不可欠な構造部材となりました。自動車の電動化、航空宇宙機器の進化、精密医療の高度化に伴い、さらなる耐熱性・熱伝導性・電磁波シールド性を付与したコンパウンド技術の進化が続いています。
しかし、優れた素材であっても、成形時の異方性や熱膨張、使用環境における耐薬品性などの弱点を無視した設計は重大な製品事故を招きます。各素材の物性限界を正しく理解し、金属とのハイブリッド構造や適材適所のマテリアル選定を行うことこそが、次世代の製品開発を成功へ導く確実なアプローチです。 (出典: エンプラ と は(Yahoo!ニュース))


テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。