M6タップ下穴の完全攻略|並目・細目・材質別の適正ドリル径と折損防止
機械加工の現場からDIYユーザーのガレージまで、最も頻繁に加工される締結ネジの代表格が「M6めねじ」です。しかし、「M6だから適当に5.0mmで開けておけば大丈夫」と作業を進めた結果、加工途中でタップが焼き付いてポキリと折れ、高価なワーク(被削材)を廃却せざるを得なくなった苦い経験を持つ方は後を絶ちません。
タップ加工の成否は、工具の動かし方よりも「前工程である下穴の選定と精度」で8割が決まると言っても過言ではありません。本稿では、M6並目・細目の下穴基準から、アルミやステンレスなど材質ごとの最適ドリル径、近年採用が広がる転造(ロール)タップの注意点、折損事故を未然に防ぐ深さ計算まで、現場取材と最新の工具データを交えて徹底的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:基本となるM6並目(ピッチ1.0)の切削下穴径は5.0mmだが、ロールタップ(転造)では5.5mm前後と全く異なる工具径が必要になる。
- 要点2:SUS304などの難削材では下穴を5.1mmに広げてタップ負荷を下げ、アルミではむしれ対策として切りくず排出性の高い工具と潤滑油を選ぶのが鉄則。
- 要点3:止まり穴の深さトラブルを防ぐには、「有効ねじ深さ+食い付き部+切りくず溜まり(最低でも呼び径×0.5〜1.0倍)」を確保した下穴設計が必須。
【規格一覧】M6タップ下穴径のJIS基準と切削・転造の違い
M6タップ加工を行う際、最初に確認すべきは「ネジのピッチ(並目か細目か)」と「タップの種類(切削か転造か)」の2点です。これらを誤認したままドリル径を選択すると、ねじ山が成形不良を起こすか、過負荷でタップが瞬時に破損します。
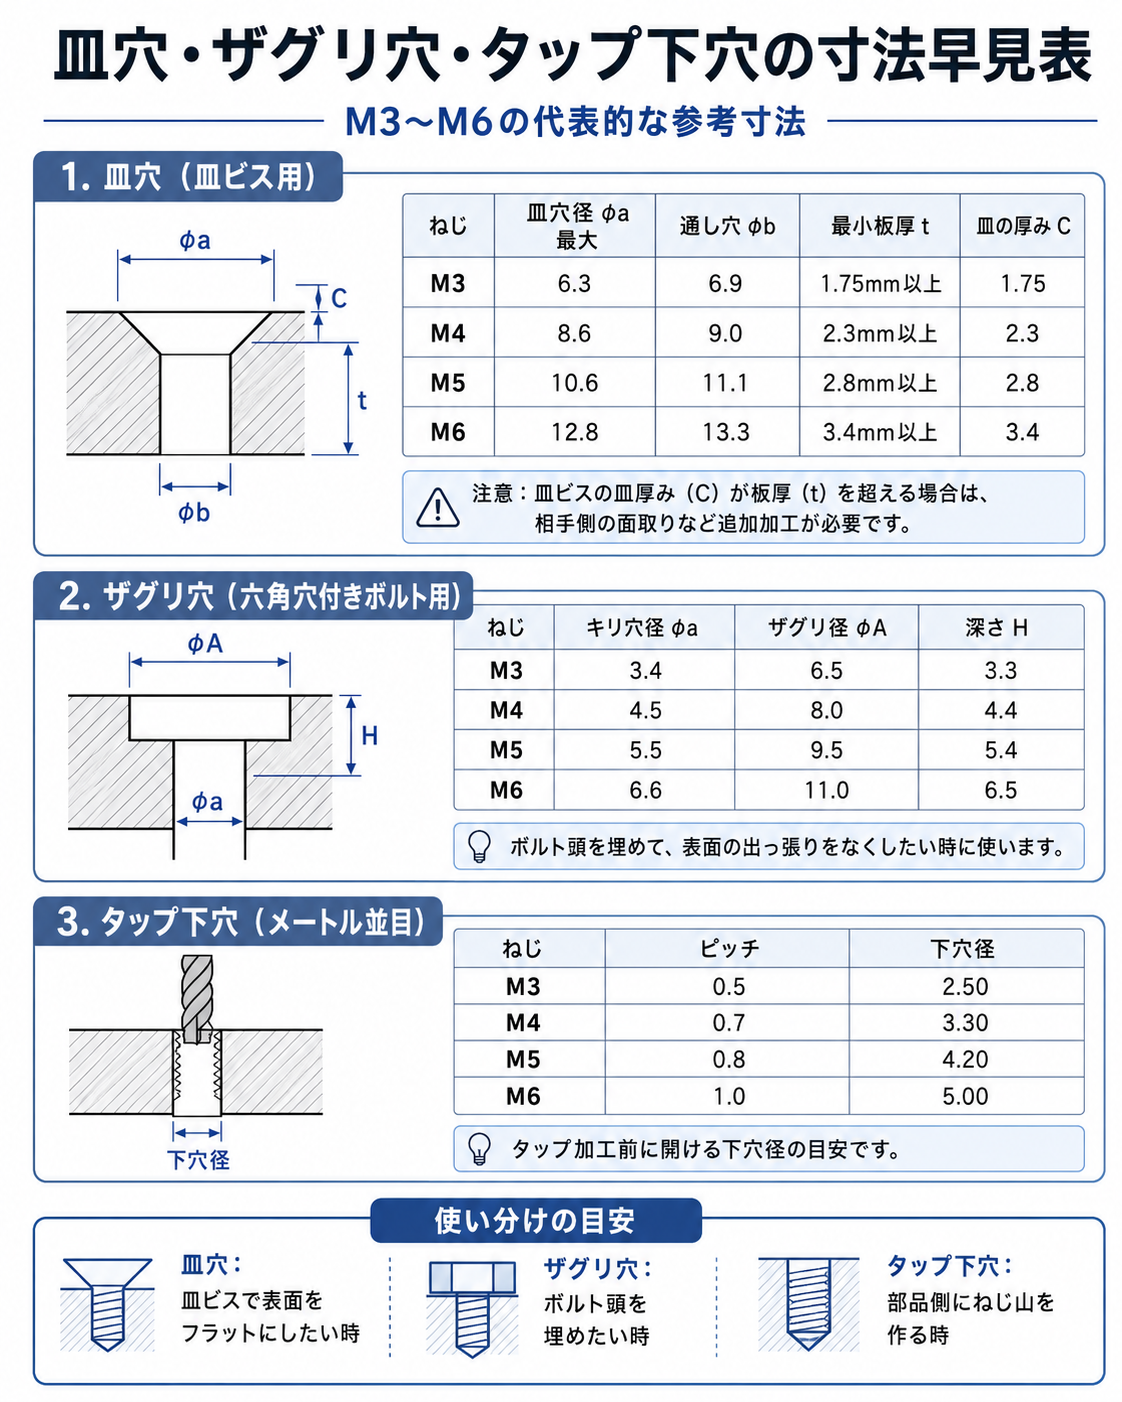
JIS B 1004および主要工具メーカー各社の技術データに基づく、M6めねじ下穴サイズの標準基準は以下の通りです。
| 加工方式・ねじ種別 | 詳細・数値データ(下穴径/ピッチ) | めねじ引っ掛かり率の目安 | 現場における実務評価・注意点 |
|---|---|---|---|
| M6 並目(切削タップ) | 5.0mm(ピッチ 1.0mm) | 約 77〜83% | 最も標準的な設定。SS400やS45Cなどの一般鋼に最適。 |
| M6 細目(切削タップ・P0.75) | 5.2〜5.3mm(ピッチ 0.75mm) | 約 75〜80% | 精密機器や薄肉部品用。並目用の5.0mmで加工するとタップが即座に折損する。 |
| M6 転造(ロールタップ) | 5.50〜5.53mm(ピッチ 1.0mm) | 約 65〜75%(盛上げ率) | 切りくずを出さずに塑性変形させるため、下穴は切削用より約0.5mm大きく設定する。 |
| M6 ステンレス用(難削切削) | 5.05〜5.1mm(ピッチ 1.0mm) | 約 70〜75% | 加工硬化とトルク上昇を抑えるため、あえて下穴を0.05〜0.1mm拡大するのがセオリー。 |
切削タップの下穴計算は、基本公式「下穴径 = 呼び径 - ピッチ」(M6並目なら 6.0 - 1.0 = 5.0mm)で算出できます。一方で、素材を盛り上げて成形するロールタップの場合は「下穴径 = 呼び径 - (ピッチ ÷ 2)」に近い特殊な計算となり、下穴が小さすぎるとタップの締め切りトルクが跳ね上がって破損します。
【材質別】アルミ・ステンレス・鉄で変えるべき下穴ドリルサイズ
加工データ通りの「5.0mm」で下穴を開けても、被削材(ワークの材質)の硬度や展延性によって、タップに加わる切削抵抗は劇的に変化します。現場で不良率を下げるための材質別アプローチを整理しました。
1. アルミニウム合金(A5052・A7075・ダイカスト等)
アルミは切削性が良い反面、溶着(むしれ)が発生しやすい特性があります。標準下穴は5.0mmで問題ありませんが、転造加工(ロールタップ)との相性が抜群です。転造を行う場合は5.51〜5.53mmの下穴ドリルを選定し、水溶性または不水溶性の専用切削油を十分に供給することで、強度の高いめねじを高速で加工できます。
2. ステンレス鋼(SUS304・SUS316等)
ステンレス加工で最も多いトラブルが、加工硬化によるタップの噛み込みです。5.0mmジャストの下穴で加工すると切削トルクが限界値を超えやすいため、現場では5.1mm(公差が許すなら5.05〜5.10mm)の超硬ドリルまたはコーティングドリルを選択するのが標準的なテクニックです。引っ掛かり率は70%程度までわずかに低下しますが、実用上の締結強度を維持しながらタップ折損リスクを半減できます。
3. 一般構造用鋼・炭素鋼(SS400・S45C)
粘りと硬さのバランスが取れた鉄系素材では、標準の5.0mmドリルがジャストフィットします。ただし、熱処理(調質)が施された高硬度材(HRC30以上)の場合は、ステンレス同様に5.05〜5.1mmへの逃げを検討してください。
【実態検証】「5.0mmで開けたのにタップが折れる」現場のリアルな盲点
製造工場の加工ラインや加工コミュニティにおいて、「指定通りの5.0mmドリルで加工したのにタップが折れた」という相談が頻繁に寄せられます。実態を検証すると、数値以外の現場要因に決定的な落とし穴が存在していました。
盲点1:ドリルの振れ回りによる「下穴の曲がり」と「径の拡大」
安価なドリルチャックや刃先のチッピングにより、ドリルが芯ブレした状態で下穴を開けると、穴が傾いたり内部が三角形状にいびつになったりします。そこへ真っ直ぐタップを進入させると、不均等な曲げ応力がタップ刃部の一点に集中して破断します。
盲点2:ドリル摩耗による「下穴の縮小」
使い古したハイスドリルは外周コーナ部が摩耗し、呼び径5.0mmであっても実測値が4.85〜4.90mmまで痩せているケースがあります。このわずか0.1mmの狭さが、M6タップにとっては致命的な過大負荷を生みます。加工前のドリル径測定は必須の管理項目です。
盲点3:切りくず排出の完全停止(特にスパイラルタップ)
止まり穴加工で最も使われるスパイラルタップは、切りくずを手前に巻き上げて排出します。しかし、下穴深さが足りずに穴底へ切りくずが圧縮・充填されると、タップの回転がロックされて瞬時にへし折れます。
【計算式公開】止まり穴のタップ下穴深さとねじ山有効長の求め方
ボルトを貫通させない「止まり穴加工」では、ねじを切る深さ(有効長)と下穴ドリルを突っ込む深さの設計計算が極めて重要です。
タップには先端が細くなっている「食い付き部(不完全ねじ部)」が存在するため、欲しいねじ有効深さちょうどで下穴を止めることは構造上不可能です。以下の安全計算式を必ず適用してください。
【止まり穴下穴深さの算出公式】
必要下穴深さ = 必要有効ねじ深さ + タップ食い付き長 + 切りくず溜まりクリアランス(呼び径×0.5〜1.0)
具体例として、M6並目スパイラルタップ(食い付き部:約2.5山=2.5mm)を用いて、有効ねじ深さ12mmの加工を行う場合を計算してみましょう。
- 有効ねじ深さ:12.0mm
- 食い付き部代:2.5mm
- 切りくず溜まりマージン(M6の0.5倍):3.0mm
- 合計必要下穴深さ = 12.0 + 2.5 + 3.0 = 17.5mm
このように、ねじ深さ12mmを加工するためには、下穴ドリルを最低でも17.5mm(ドリルの肩位置基準)まで進入させる必要があります。このマージンを削ってしまうと、タップ先端が穴底に衝突(底突き)して破損事故を引き起こします。
【決定版】失敗ゼロを実現するM6めねじ加工手順とプロの判断基準
M6のめねじ加工を安定して成功させるための標準作業手順(SOP)を整理しました。感覚に頼らず、以下のステップを厳格にトレースしてください。
- センターポンチ・センタリング加工:
ドリル先端の逃げを防ぐため、センターモミ付け(60°または90°のセンタリングドリル)を実施する。 - 下穴ドリル加工:
被削材に合わせた最適径(並目なら5.0〜5.1mm)のドリルを使用し、適切な回転数・送り速度でステップ加工を行いながら深さを確保する。 - 面取り加工(最重要):
下穴入り口に約6.3〜6.5mm(呼び径+0.3〜0.5mm程度)の面取りを施す。これによりタップの食い付きがスムーズになり、入り口の盛り上がりバリを防ぐ。 - タッピングペースト・切削油の塗布:
ドライ加工は厳禁。鉄・SUSには塩素フリーの不水溶性タッピングペースト、アルミには専用切削油を塗布する。 - タッピング実行:
ハンドタップ作業の場合は「1/2回転進めて1/4回転戻す」動作を徹底し、切りくずを分断しながら垂直に送り込む。
【プロの結論】自社加工すべきケース・専門業者や転造へ移行すべきケース
▼標準的な切削タップ(5.0mm下穴)を継続すべき環境
SS400等の一般鋼や鋳鉄の少量多品種加工、貫通穴の加工、手動ボール盤やタッピングハンドルを用いたDIY・試作加工。
▼転造タップ(5.5mm下穴)または工具見直しを断行すべき環境
アルミ・薄板・軟鋼の量産ライン(切りくず処理工数をゼロ化したい場合)、SUS304等の連続タップ加工で折損によるライン停止損耗が月1回以上発生している工場。転造への切り替えでねじ山強度は約20〜30%向上し、工具寿命も大幅に延びます。
【M6タップの下穴加工】に関するよくある質問(FAQ)
Q1:5.0mmのドリル刃がない場合、手元にある4.8mmや5.2mmで代用しても良いですか?
A1:代用は推奨できません。4.8mmで下穴を開けると切削負荷が約40%以上跳ね上がり、ハンドタップ・機械加工を問わず高確率でタップが折損します。一方、5.2mmで開けた場合はタップは軽く入りますが、めねじの山頂が削れて引っ掛かり率が60%以下に低下し、ボルト締め付け時にねじ山が破断(バカになる)リスクがあります。必ず適正な5.0mm(難削材は5.1mm)を用意してください。
Q2:ハンドタップのセット(先・中・上げ)はどの順番で使えばいいですか?
A2:基本は「先(1番:食い付き9山) → 中(2番:食い付き5山) → 上(3番:食い付き1.5山)」の順に使用します。貫通穴であれば「中タップ」1本のみで仕上げることも可能ですが、止まり穴で底近くまでねじ山を切りたい場合は、先・中でねじを切った後に「上タップ」を慎重に奥まで通して仕上げます。
Q3:なぜ転造(ロール)タップは下穴が5.5mmと大きいのですか?
A3:切削タップが材料を削り取って穴を形成するのに対し、ロールタップは材料を押し広げて盛り上がらせる「塑性変形」でねじ山を作るためです。5.0mmの下穴にM6ロールタップをねじ込むと、材料の逃げ場が完全になくなり、タップが焼き付いて瞬時に破損します。ロールタップ加工時は必ず5.50〜5.53mmの専用下穴ドリルを使用してください。
まとめ:適切な下穴径と工具選定が加工精度と作業効率を劇的に変える
M6タップ加工におけるトラブルのほとんどは、「被削材の硬度に合わせた0.1mmの下穴微調整」と「タップ方式(切削・転造)に適したドリル径の厳守」、そして「確実な下穴深さマージンの確保」によって根絶できます。
作業前には必ずドリル外径の実測確認を行い、潤滑油を惜しまず塗布すること。この基本の徹底こそが、ねじ加工の歩留まりを高め、工具破損に伴う膨大な時間的・金銭的ロスを防ぐ最短のルートです。 (出典: タップ m6 下 穴(Yahoo!ニュース))


テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。